NO.
Una piegatrice per pannelli può essere notevolmente più veloce nel pezzo giusto.
Potrebbe eliminare:
· ripetuti riposizionamenti dell'operatore;
· girando;
· sollevamento;
· controllo;
· e impostazione manuale degli utensili.
Ma una semplice staffa può essere prodotta più velocemente con una pressa piegatrice.
L'analisi dei tempi di ciclo dovrebbe pertanto utilizzare un componente di produzione reale.
· carico del programma;
· impostare;
· carico del materiale;
· primo posizionamento;
· ogni curva;
· rotazioni;
· sostituzione dell'impugnatura;
· configurazione degli strumenti;
· scarico;
· ispezione;
· e cambio di parte.
Quindi calcola:
Pezzi finiti all'ora
Non solo:
flessioni al minuto
Ciò è particolarmente importante quando l'automazione viene utilizzata per giustificare un ingente investimento di capitale.
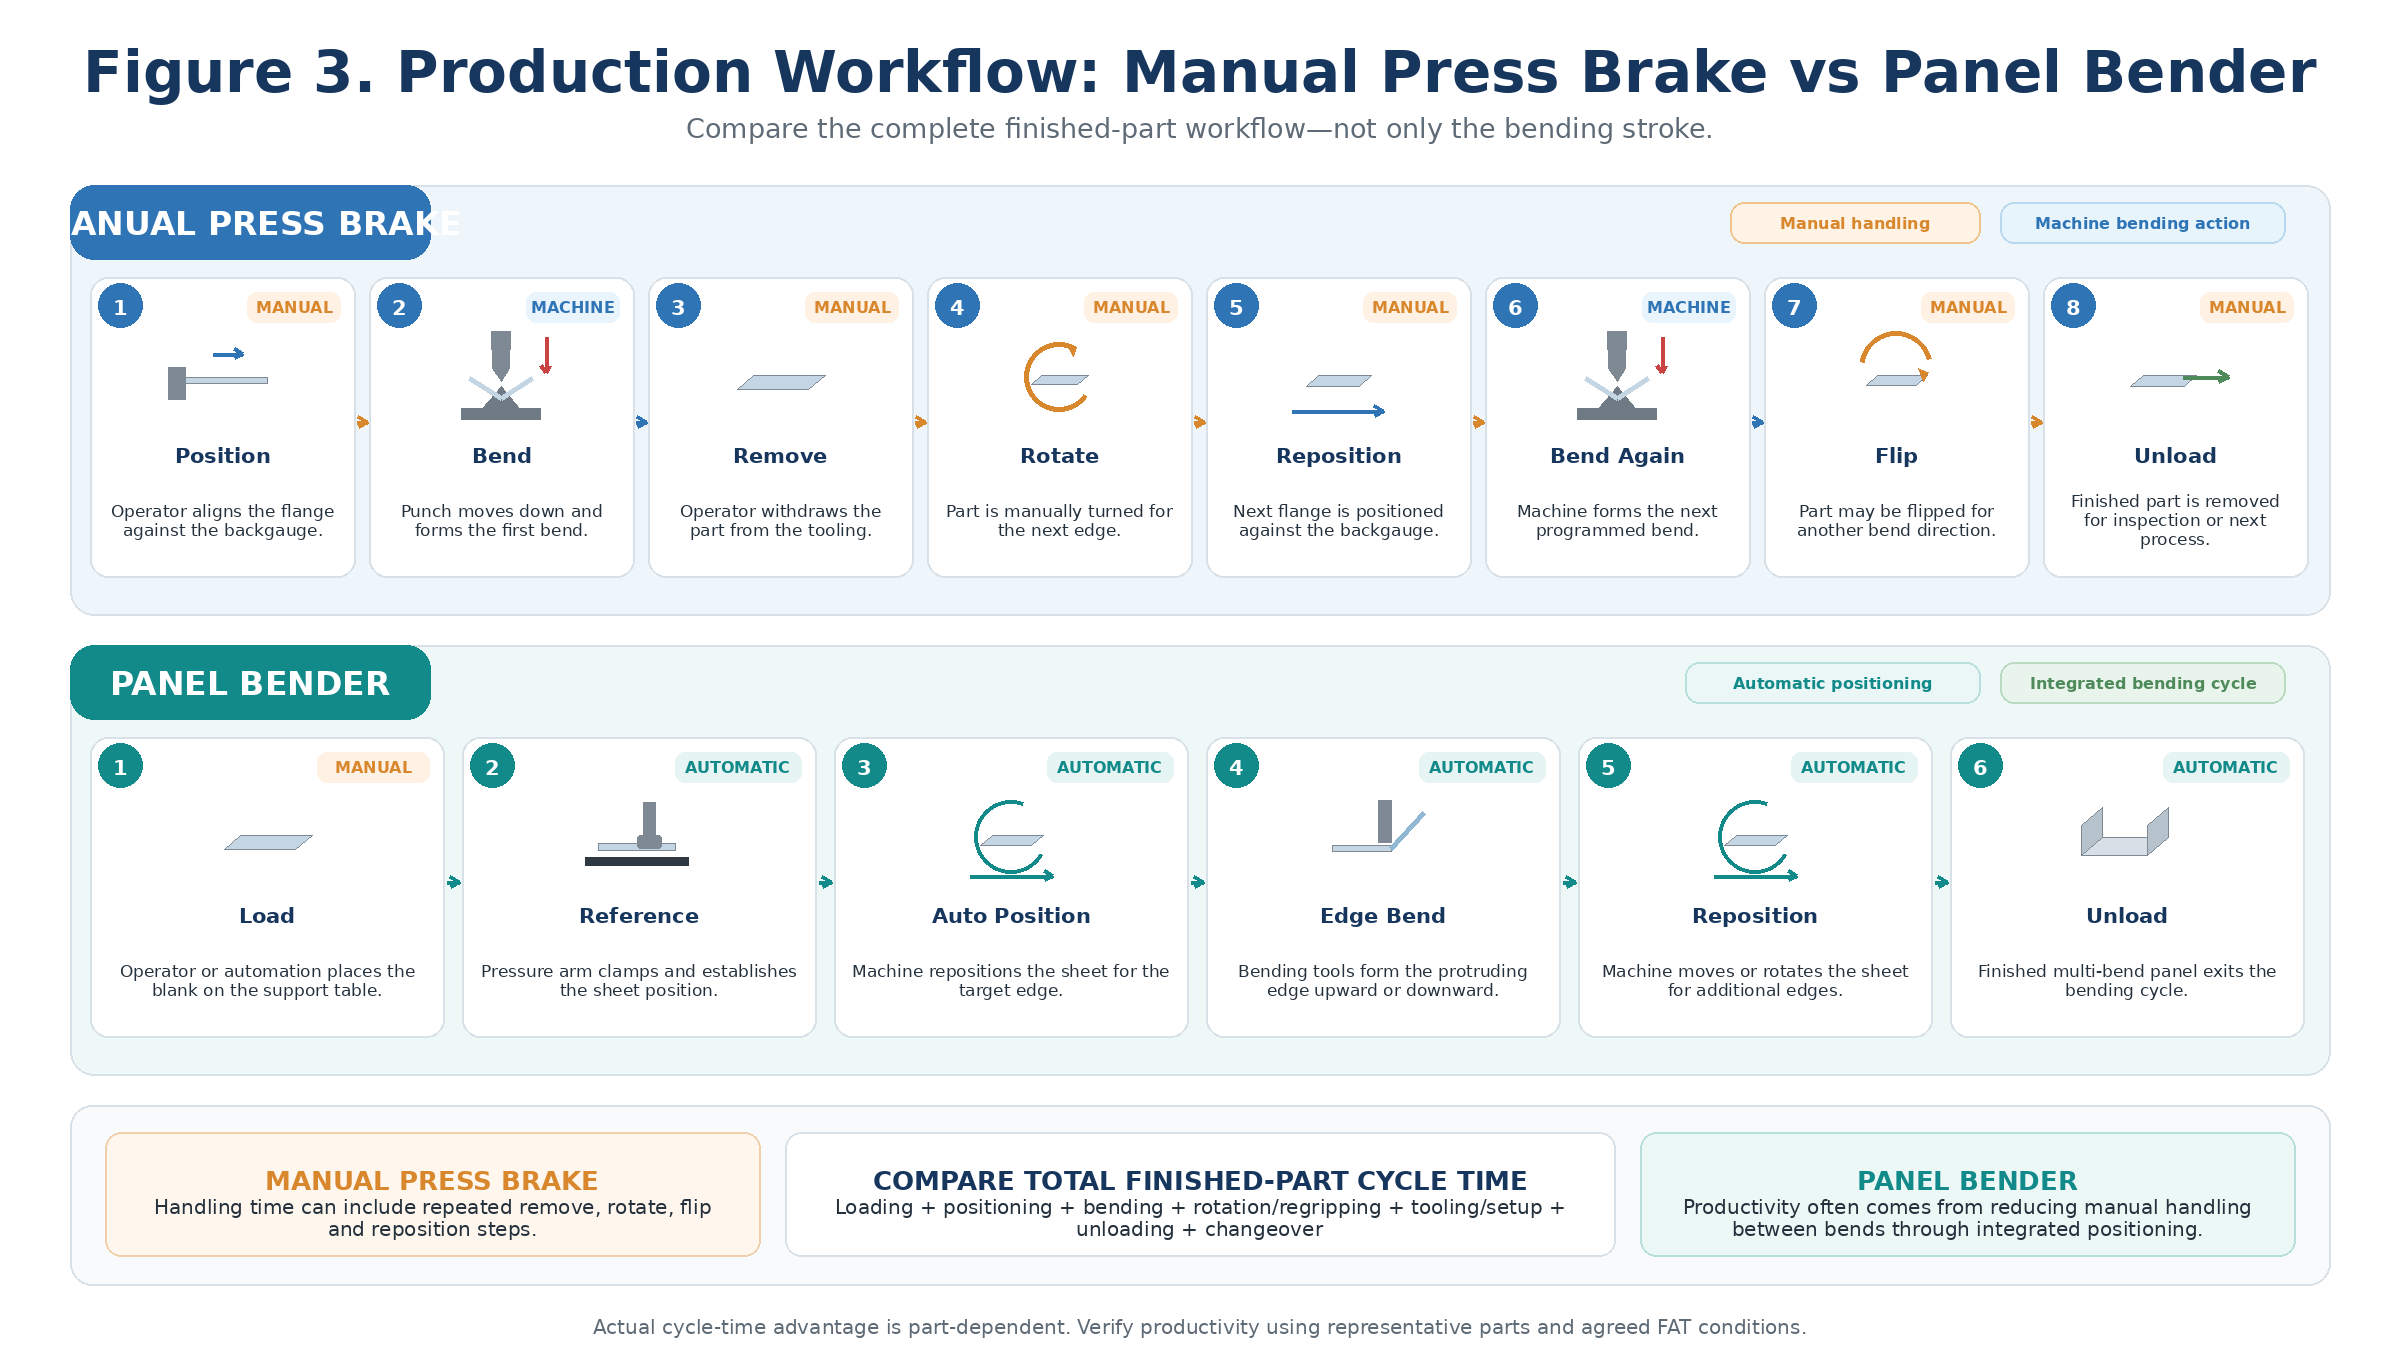
Figura 3. Confronto del flusso di lavoro che mostra perché la movimentazione tra le curve può incidere in modo determinante sul tempo totale del ciclo di produzione del pezzo finito.
Non esiste una risposta universale tecnicamente difendibile.
Una pressa piegatrice di alta qualità con:
· Controllo accurato di Y1/Y2;
· buoni strumenti;
· Bombatura CNC;
· risarcimento materiale;
· e misurazione dell'angolo
può produrre componenti estremamente uniformi.
Una piegatrice per pannelli di alta qualità con:
· riferimento preciso agli spazi vuoti;
· algoritmi adattivi;
· bloccaggio stabile;
· controllo preciso della lama;
· e manipolazione automatica
possono inoltre conseguire risultati altamente coerenti.
Il test corretto non è:
Quale opuscolo mostra il numero più piccolo?
Il test corretto è:
Quale sistema produce ripetutamente i miei componenti rappresentativi entro le tolleranze richieste?
Per entrambi i tipi di macchina, specificare:
· Grado esatto del materiale;
· tolleranza di spessore del materiale;
· dimensioni vuote;
· angoli di piegatura;
· dimensioni della flangia;
· metodo di misurazione;
· quantità del campione;
· condizioni ambientali se critiche;
· e tolleranza di accettazione.
Per esempio:
Realizzare 10 pezzi rappresentativi consecutivi utilizzando il materiale e il programma di produzione concordati, quindi misurare le dimensioni critiche della flangia e gli angoli di piegatura su ciascun pezzo.
Ciò fornisce prove significative.
Chiedere:
· profili di punzonatura;
· aperture degli stampi;
· segmentazione;
· carico degli utensili;
· sistema di serraggio;
· deposito utensili;
· identificazione degli strumenti;
· e tempo di cambio.
In caso di elevata varietà di prodotti in produzione, l'utilizzo di utensili automatici può influire significativamente sul ritorno sull'investimento (ROI).
Chiedere:
· Gamma di utensili universali;
· Configurazione del portacartucce;
· strumenti ausiliari;
· capacità di lavorare pezzi stretti;
· utensili per piegatura rientrante;
· configurazione automatica;
· deposito attrezzi;
· e limitazioni geometriche.
Non accettare:
"Non è necessaria alcuna modifica agli utensili."
senza definire l'intera famiglia di parti pianificate.
L'automazione modifica la tipologia di lavoro, anziché eliminarlo completamente.
La maggior parte della forza lavoro è concentrata in:
· configurazione della macchina;
· supporto del pezzo in lavorazione;
· rotazione;
· misurazione;
· controllo della sequenza;
· e movimentazione fisica.
Un maggior numero di movimenti sindacali si orienta verso:
· programmazione;
· strategia di caricamento;
· supervisione dell'automazione;
· pianificazione della produzione;
· manutenzione;
· e studi di fattibilità.
Aggiunge:
· programmazione di robot;
· gestione della pinza;
· simulazione di collisione;
· pianificazione del flusso parziale;
· e ripristino automatico.
Pertanto l'acquirente dovrebbe valutare:
contenuto di manodopera per pezzo finito
invece di contare solo gli operatori presenti sulla macchina.
Una semplificazione tradizionale è:
Pressa piegatrice = produzione in piccoli lotti Piegatrice per pannelli = produzione di massa
Questa affermazione non è più corretta.
Le moderne piegatrici per pannelli sono in grado di adattare automaticamente gli utensili e i programmi di produzione alle mutevoli geometrie dei pezzi.
Salvagnini promuove esplicitamente la produzione in lotti singoli e in kit sulla sua P4 attraverso l'adattamento automatico degli utensili durante il ciclo di lavorazione.
Allo stesso modo, le presse piegatrici con cambio utensile automatico e i sistemi robotici programmabili offline possono supportare efficacemente la produzione ad alta varietà. Attualmente LVD promuove sistemi robotici a guida visiva progettati per passare da un pezzo all'altro in ambienti ad alta varietà.
Il quadro di riferimento più utile è:
La pressa piegatrice spesso offre dei vantaggi.
Le piegatrici per pannelli possono essere altamente competitive se la configurazione e la manipolazione sono automatizzate.
La piegatrice per pannelli può offrire una produttività molto elevata.
La pressa piegatrice robotizzata può essere estremamente efficace.
La famiglia di componenti determina la risposta.
Il prezzo della macchina da solo non basta.
Una pressa piegatrice può avere:
· costi iniziali della macchina inferiori;
· maggiore movimentazione manuale;
· ulteriori modifiche agli utensili;
· maggiore coinvolgimento dell'operatore.
Una piegatrice per pannelli può avere:
· maggiori investimenti nell'automazione;
· minore movimentazione manuale;
· Installazione ridotta;
· meno movimenti dell'operatore;
· diverse economie degli utensili.
Una pressa piegatrice robotizzata introduce:
· robot;
· pinze;
· cella di sicurezza;
· programmazione;
· carico/scarico;
· integrazione;
· e manutenzione.
Pertanto confronta il sistema di produzione completo.
Un modello semplificato utile è il seguente:
TCO = Investimento in macchinari + Attrezzature + Manodopera + Installazione + Energia + Manutenzione + Software + Pezzi di ricambio + Scarti + Assistenza + Finanziamento − Aumento della produttività
Non calcolare il ROI basandoti su una percentuale di settore ipotizzata.
Realizza il modello partendo da una tua produzione.
Includi:
· macchina;
· controller;
· automazione;
· utensili;
· sicurezza;
· spedizione;
· installazione;
· fondazione;
· messa in servizio.
Calcolare:
· operatori per turno;
· manodopera addetta al carico;
· gestione del lavoro;
· Manodopera per il cambio utensili;
· manodopera addetta all'ispezione;
· lavoro di programmazione.
Includi:
· strumenti standard;
· attrezzi speciali;
· cambio utensile automatico;
· deposito attrezzi;
· sostituzioni.
Stima:
· installazioni al giorno;
· minuti per ogni configurazione;
· perdita di produzione durante la fase di configurazione.
Includi:
· impianto idraulico, se presente;
· sistemi servoassistiti;
· servizio robotizzato;
· manutenzione dei manipolatori;
· utensili;
· lubrificanti;
· supporto software.
Stima i costi causati da:
· correzione del primo pezzo;
· variazione di ritorno elastico;
· graffi;
· Errore di configurazione;
· sequenza di piegatura errata;
· variazione del materiale.
Utilizzo:
pezzi finiti accettati per ora di produzione con personale
piuttosto che curve teoriche all'ora.
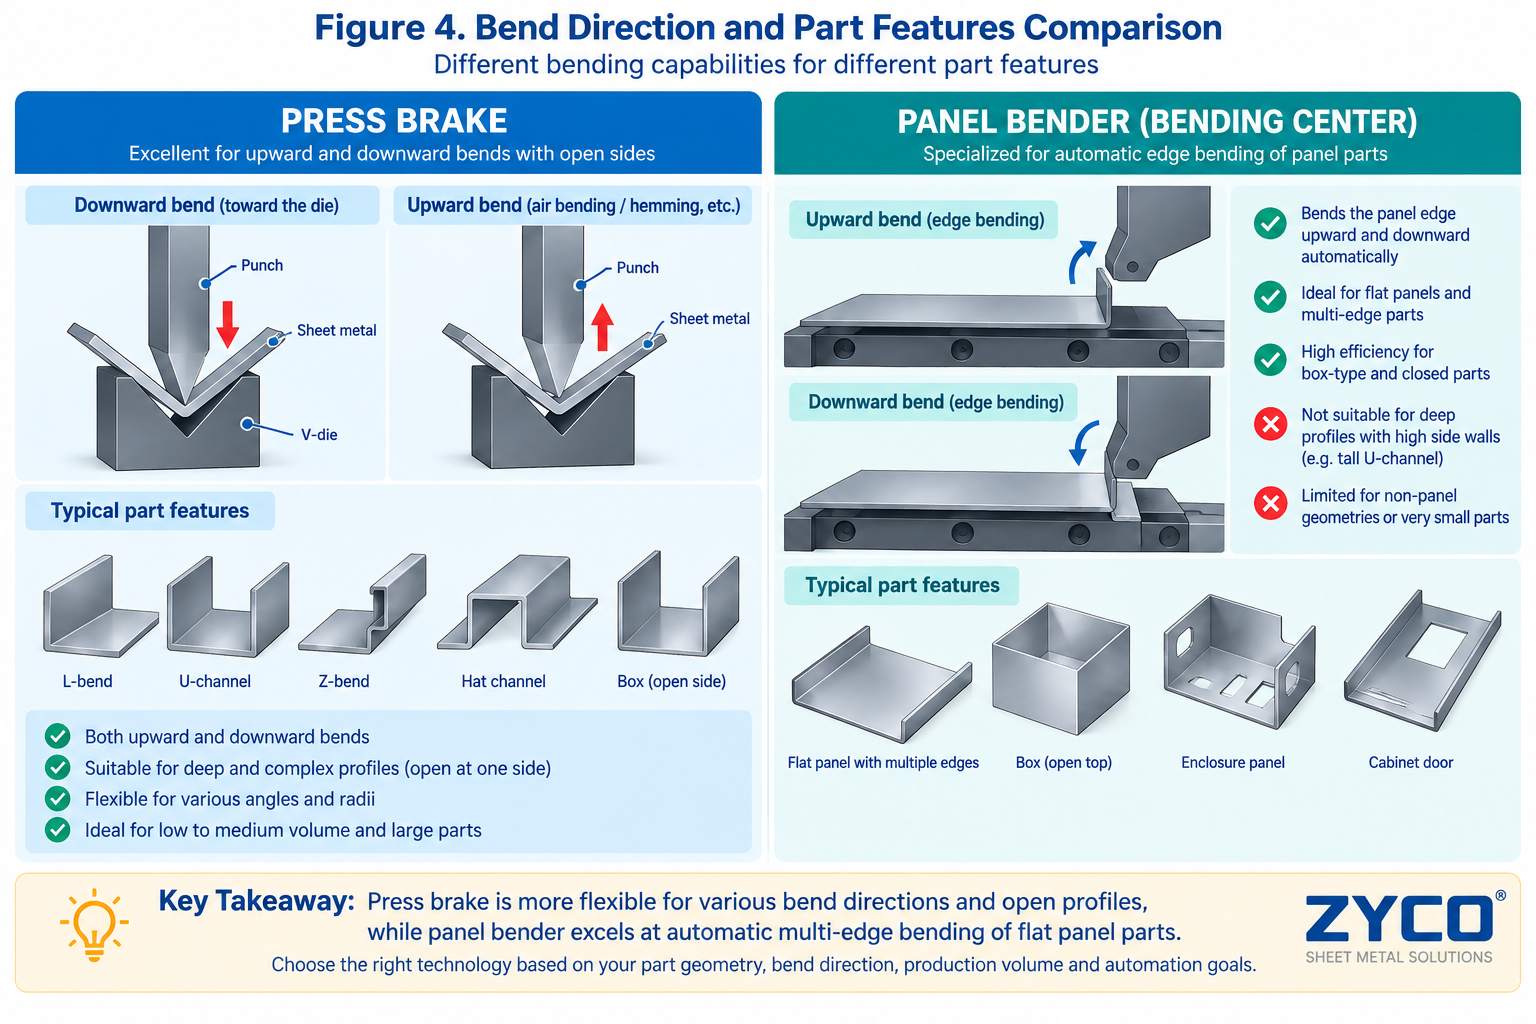
Figura 4. Schema del costo totale di proprietà per il confronto degli investimenti in pressa piegatrice, pressa piegatrice robotizzata e piegatrice per pannelli.
Una pressa piegatrice dovrebbe essere la prima macchina da valutare quando:
· Lo spessore del materiale varia notevolmente;
· La placca spessa è comune;
· Le parti future sono imprevedibili;
· Spesso è necessario realizzare attrezzature personalizzate;
· la fabbrica è un'officina di lavorazione conto terzi generica;
· Sono comuni le parti lunghe o strutturali;
· I componenti unici sono importanti;
· sono necessari raggi o forme particolari;
· I volumi di produzione non giustificano l'automazione integrata;
· oppure la macchina deve essere in grado di gestire la più ampia gamma possibile di lavori.
La pressa piegatrice è generalmente la piattaforma di formatura più versatile.
Un carrozziere dovrebbe essere valutato seriamente quando:
· la maggior parte dei componenti sono pannelli di lamiera;
· ciascun componente presenta diverse curvature;
· I pezzi in lavorazione richiedono rotazioni ripetute;
· La gestione da parte degli operatori rappresenta un collo di bottiglia importante;
· La produzione è dominata da armadi o contenitori elettrici;
· I pannelli degli elettrodomestici sono comuni;
· Vengono prodotti pannelli per ascensori o impianti di climatizzazione;
· L'aspetto esteriore è importante;
· Si verificano frequenti cambi di componenti;
· La movimentazione automatizzata è strategicamente importante;
· oppure la produzione deve ridurre la dipendenza da manodopera specializzata nella piegatura manuale.
La giustificazione dovrebbe derivare dalla famiglia di componenti, non da una generica affermazione sulla produttività.
Per molte aziende consolidate nel settore della lavorazione della lamiera, la risposta ottimale non è un'alternativa secca.
Una struttura complementare può essere:
Maniglie:
· famiglie di pannelli adatte;
· armadietti;
· porte;
· vassoi;
· recinzioni;
· Lavorazione di lamiere sottili con bordi multipli.
Maniglie:
· parti spesse;
· profili lunghi;
· componenti insoliti;
· attrezzature speciali;
· parti esterne all'inviluppo geometrico della piegatrice per pannelli;
· lavoro in subappalto imprevedibile.
Ciò può migliorare l'utilizzo delle risorse, poiché ogni macchina riceve i lavori più adatti alla sua architettura.
Una piegatrice per pannelli non ha bisogno di sostituire la pressa piegatrice per giustificarne l'investimento.
Allo stesso modo, l'esistenza di una pressa piegatrice non significa che la fabbrica non possa trarre vantaggio dalla piegatura dei pannelli.
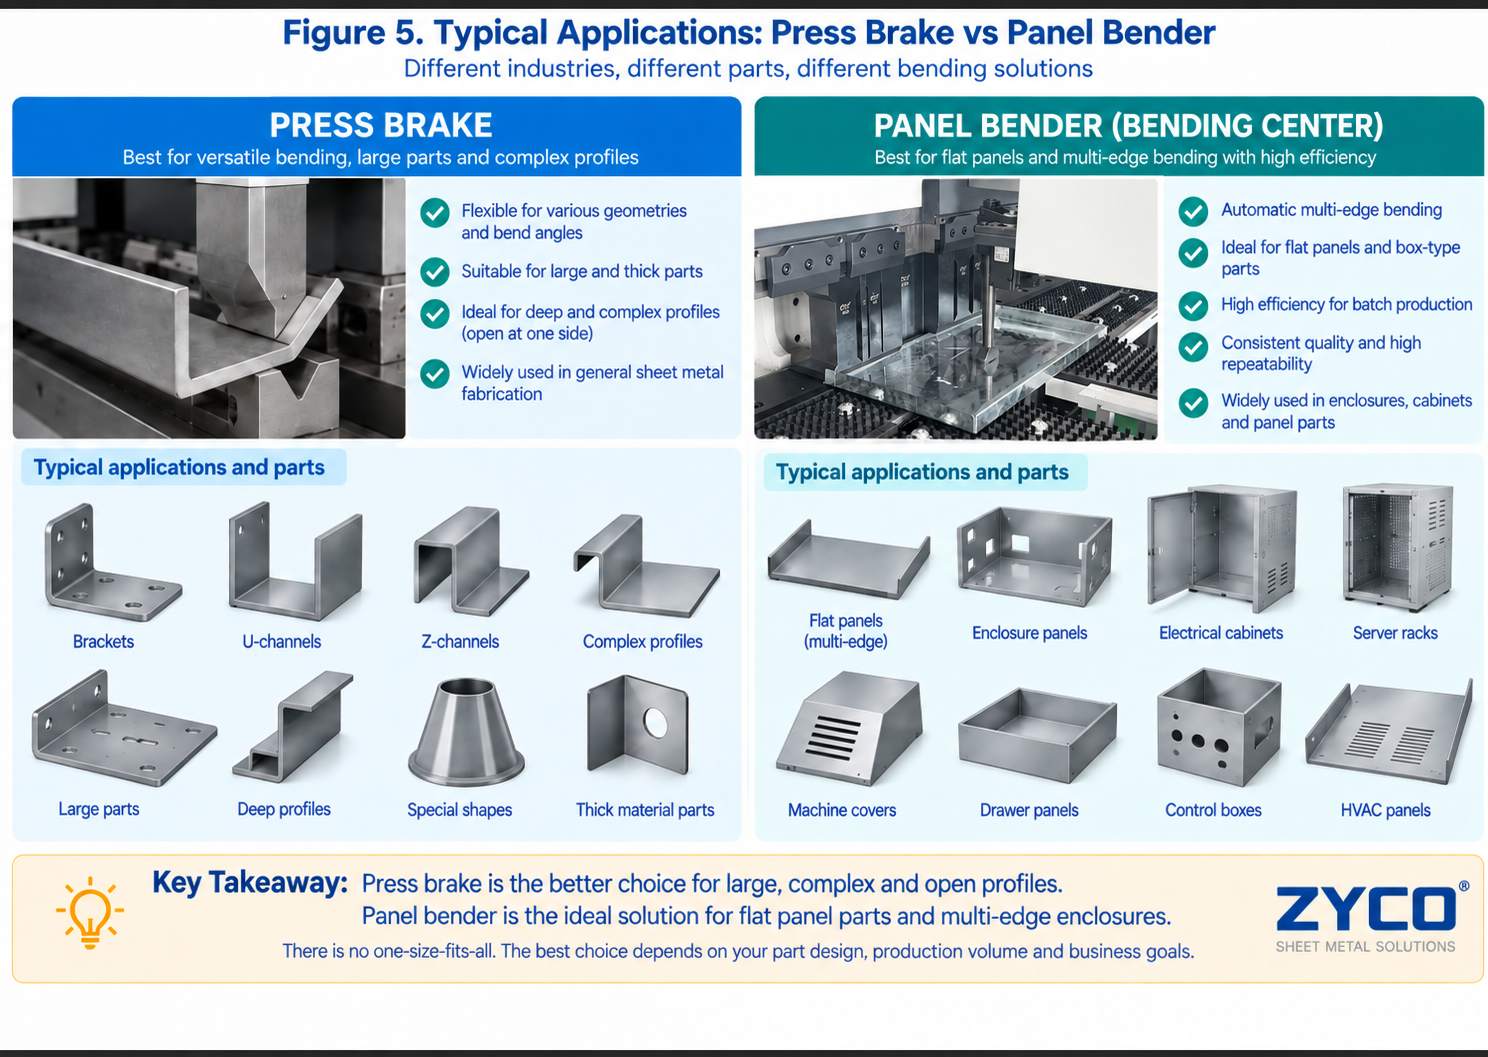
Figura 5. Albero decisionale dell'acquirente per la selezione di una pressa piegatrice, una piegatrice per pannelli, una pressa piegatrice robotizzata o una strategia combinata.
Requisiti di produzione | Punto di partenza preferito |
Piastra spessa | Premere il freno |
Profili molto lunghi | Premere il freno |
Spesso utensili speciali | Premere il freno |
Lavoro in officina altamente imprevedibile | Premere il freno |
Staffe strutturali | Premere il freno |
Formatura personalizzata a grande raggio | Premere il freno |
Armadi elettrici | Piegapannelli / Entrambi |
Ante dei quadri elettrici | Piegapannelli |
pannelli per elettrodomestici | Piegapannelli |
Pannelli per ascensore | Piegapannelli |
pannelli HVAC | Piegapannelli / Entrambi |
Vassoi e ripiani | Piegapannelli |
Pannelli ripetitivi multifacciali | Piegapannelli |
Componenti complessi compatibili con i robot | Pressa piegatrice robotizzata |
produzione di pannelli ad alta varietà | Piegapannelli |
Fabbricazione generale mista | Entrambi |
"Punto di partenza preferito" non significa selezione automatica.
Ogni parte richiede ancora una valutazione di fattibilità.
La richiesta di offerta (RFQ) dovrebbe iniziare con gli stessi dati relativi al pezzo da lavorare per entrambe le tecnologie.
· Materiale:
· Grado del materiale:
· Resistenza alla trazione:
· Spessore minimo:
· Spessore massimo:
· Lunghezza dello spazio vuoto:
· Larghezza dello spazio vuoto:
· Diagonale massima:
· Peso massimo del componente:
· Numero di curve:
· Direzione di piegatura:
· Raggio interno:
· Flangia minima:
· Flangia massima:
· Altezza massima di curvatura:
· Flange di ritorno:
· Curve rientranti:
· Orlatura:
· È necessaria la protezione della superficie:
· Disegni rappresentativi allegati:
· Quantità annua:
· Dimensione tipica del lotto:
· Numero di famiglie di parti:
· Numero di cambi al giorno:
· Operatori attuali:
· Tempo di ciclo attuale:
· Obiettivo numero di pezzi finiti all'ora:
· Numero di turni:
· Funzionamento senza supervisione richiesto:
· Volume previsto per il futuro:
Chiedi al fornitore di confermare:
· tonnellaggio della macchina;
· durata di lavoro;
· distanza tra i fotogrammi;
· colpo;
· datteri;
· profondità della gola;
· Anno 1/Anno 2;
· X;
· R;
· Z1/Z2;
· altri assi necessari;
· incoronazione;
· controller;
· misurazione dell'angolo;
· bloccaggio degli utensili;
· confezione di punzoni/matrici;
· apertura minima a V;
· carico degli utensili;
· foglio di lavoro;
· supporti anteriori;
· cambio utensile automatico;
· compatibilità con i robot;
· dispositivi di sicurezza.
Richiedi inoltre uno studio di flessione utilizzando i pezzi reali.
Chiedi al fornitore di confermare:
· lunghezza massima del grezzo in ingresso;
· larghezza massima dello spazio vuoto;
· diagonale massima ruotabile;
· lunghezza massima di curvatura;
· altezza massima di flessione;
· dimensione minima del componente;
· flangia minima;
· curva di ritorno massimo;
· capacità di rientrare nella curva;
· flessione positiva/negativa;
· Tabella dei materiali/spessori;
· ipotesi sulla resistenza dei materiali;
· limiti dell'angolo di flessione;
· raggio minimo;
· progettazione di manipolatori;
· configurazione del portacartucce;
· utensili universali;
· strumenti ausiliari;
· movimentazione di pezzi stretti;
· automazione del carico;
· automazione dello scarico;
· programmazione offline;
· metodo di protezione delle superfici;
· Impostazione automatica degli utensili;
· Metodologia FAT.
Per ogni parte rappresentativa, è richiesto un risultato di fattibilità.
Un'officina di piegatura pannelli FAT non dovrebbe utilizzare solo un semplice vassoio rettangolare.
Selezionare più componenti rappresentativi.
Includi:
Test:
· Involucro del manipolatore;
· rotazione;
· posizionamento;
· carico/scarico.
Test:
· ventilazione;
· portacartucce;
· collisione;
· scarico.
Test:
· avvincente;
· geometria minima;
· posizionamento.
Includi:
· curva positiva;
· curvatura negativa;
· flangia di ritorno;
· diversi lati.
Test:
· graffi;
· segni degli utensili;
· Pellicola protettiva.
Misura:
· tempo di ciclo;
· angolo di piegatura;
· dimensione della flangia;
· ripetibilità;
· tempo di installazione;
· e tempo di cambio.
Utilizzare componenti rappresentativi che eseguano i seguenti test:
· spessore massimo;
· lunghezza massima effettiva di curvatura;
· flangia più piccola;
· scatola più profonda;
· sequenza di piegature multiple;
· attrezzature speciali;
· incoronazione;
· retroguardia;
· e compensazione dell'angolo.
Il FAT (Factory Acceptance Test) dovrebbe confermare l'effettiva capacità produttiva, non semplicemente il movimento della macchina.
Una pressa piegatrice piega normalmente la lamiera tra un punzone e una matrice, mentre una piegatrice per pannelli blocca la lamiera e ne forma i bordi utilizzando lame di piegatura controllate.
Una pressa piegatrice trae gran parte della sua flessibilità dagli utensili intercambiabili. Una piegatrice per pannelli, invece, ottiene gran parte della sua produttività dalla movimentazione automatica dei pezzi e dall'automazione integrata del processo di piegatura.
Può risultare molto più veloce per i componenti del pannello multifaccia idonei, poiché riduce il posizionamento, la rotazione e la movimentazione manuali.
Tuttavia, non è universalmente più veloce.
Con una pressa piegatrice è possibile produrre pezzi semplici in modo molto efficiente.
Confrontare il tempo totale del ciclo di produzione dei pezzi finiti utilizzando pezzi reali.
Non in tutte le fabbriche.
Le piegatrici per pannelli sono particolarmente efficaci per componenti in lamiera orientati a pannello, ma le presse piegatrici offrono generalmente una gamma più ampia per materiali spessi, pezzi lunghi, utensili personalizzati e geometrie irregolari.
Molte fabbriche possono trarre vantaggio dal possedere entrambi.
Non esiste uno spessore universale.
Le macchine commerciali attualmente in uso presentano notevoli differenze.
Tra gli esempi rientrano le macchine per la lavorazione di lamiere d'acciaio di circa 3 mm, ma la capacità dipende da:
· resistenza del materiale;
· modello;
· angolo di piegatura;
· lunghezza della curva;
· geometria;
· e attrezzature.
Utilizzare sempre la tabella degli spessori specifica per il materiale fornita dal produttore.
SÌ.
Le moderne curvatrici per pannelli con adattamento automatico degli utensili e configurazione gestita da software possono essere estremamente efficaci nella produzione di piccoli lotti, con elevata varietà di prodotti o persino in lotti unici.
Salvagnini documenta in modo specifico la capacità di produzione del primo lotto e dei kit sulla P4.
Le piegatrici per pannelli sono spesso adatte alla realizzazione di quadri elettrici e pannelli di contenimento, poiché questi componenti richiedono comunemente diverse piegature attorno a una lamiera e ripetuti riposizionamenti.
Tuttavia, l'acquirente deve verificare:
· altezza di curvatura;
· flange di ritorno;
· profondità della scatola;
· dimensione del vuoto;
· spessore del materiale;
· e geometria speciale.
Per telai di armadi, staffe spesse e componenti speciali potrebbe essere ancora necessaria una pressa piegatrice.
Una pressa piegatrice è generalmente la scelta migliore.
Le presse piegatrici sono disponibili con gamme di forza molto più elevate e possono gestire più facilmente utensili pesanti e applicazioni con lamiere spesse.
Molte piegatrici per pannelli riducono significativamente i cambi manuali degli utensili grazie all'utilizzo di utensili universali o a configurazione automatica.
Tuttavia, geometrie particolari potrebbero comunque richiedere:
· utensili ausiliari per la piegatura;
· ulteriori portacartucce;
· o impostazione automatica degli utensili.
Pertanto, non si deve dare per scontato che non sia necessario cambiare utensile per ogni pezzo.
Una piegatrice per pannelli spesso riduce significativamente la movimentazione manuale dei pezzi, poiché il posizionamento e la rotazione sono integrati.
Una pressa piegatrice robotizzata può inoltre ridurre notevolmente la manodopera.
Il confronto corretto dovrebbe calcolare:
ore di lavoro per pezzo finito accettato
piuttosto che limitarsi a contare gli operatori che si trovano davanti alla macchina.
Nessuna delle due è universalmente migliore.
Una pressa piegatrice robotizzata conserva l'ampia flessibilità di utilizzo degli utensili tipica di una pressa piegatrice, automatizzando al contempo le operazioni di movimentazione.
Una piegatrice per pannelli integra la manipolazione dei pezzi direttamente nell'architettura di piegatura.
La fattibilità del robot dipende da:
· dimensione della parte;
· peso;
· pinza;
· sostituzione dell'impugnatura;
· geometria;
· e mix di produzione.
La fattibilità della piegatrice per pannelli dipende da:
· busta del pannello;
· altezza della flangia;
· rotazione;
· serraggio;
· e geometria.
Non esiste una risposta universale.
Entrambe le tecnologie possono raggiungere un'elevata precisione se specificate correttamente.
L'accuratezza deve essere convalidata utilizzando componenti di produzione rappresentativi in condizioni di collaudo in fabbrica (FAT) concordate.
Per la produzione mista, questa può essere una strategia efficace.
La piegatrice per pannelli può lavorare in modo efficiente famiglie di pannelli adatte, mentre la pressa piegatrice si occupa di lavori spessi, lunghi, irregolari o che richiedono attrezzature speciali.
La decisione corretta dipende dalla distribuzione del carico di lavoro e dall'utilizzo delle risorse.
La differenza tra una piegatrice per pannelli e una pressa piegatrice va ben oltre la velocità, l'automazione o il prezzo della macchina.
Rappresentano due diverse architetture di flessione.
Una pressa piegatrice è costruita attorno a:
forza + utensili + assi CNC + flessibilità di processo
Una piegatrice per pannelli è costruita attorno a:
bloccaggio + manipolazione integrata + piegatura automatica + movimentazione ridotta
Una pressa piegatrice offre in genere una gamma di applicazioni più ampia, in particolare per:
· materiale spesso;
· componenti lunghe;
· geometria insolita;
· attrezzature personalizzate;
· e una produzione imprevedibile.
Una piegatrice per pannelli diventa particolarmente interessante quando la produzione è dominata da:
· pannelli multifacciali;
· armadietti;
· porte;
· recinzioni;
· elettrodomestici;
· Componenti per impianti di riscaldamento, ventilazione e condizionamento (HVAC);
· componenti dell'ascensore;
· e altri componenti in lamiera dove il posizionamento e la rotazione ripetuti richiedono una notevole quantità di manodopera e tempo di ciclo.
La corretta decisione di acquisto dovrebbe quindi seguire questa sequenza:
1. classificare la famiglia della parte reale;
2. definire il materiale e lo spessore;
3. misurare la lunghezza delle curve e l'altezza delle flange;
4. identificare curve di ritorno e geometrie complesse;
5. calcolare il volume di produzione e i cambi di produzione;
6. confrontare i tempi di movimentazione manuale;
7. valutare gli strumenti e l'automazione;
8. effettuare studi di fattibilità;
9. testare i componenti rappresentativi durante il FAT;
10. calcolare il costo del ciclo di vita.
La giusta tecnologia di piegatura è determinata da famiglia di componenti e strategia di produzione, non solo in base alla categoria di macchine..
Per molte fabbriche di lavorazione della lamiera all'avanguardia, la conclusione più probabile potrebbe essere nessuna delle due:
Premere il freno invece della piegatrice per pannelli
né:
Curvatrice per pannelli al posto della pressa piegatrice
Ma:
Utilizzare ciascuna tecnologia per le famiglie di componenti che produce in modo più efficiente.
Lascia il tuo indirizzo e -mail e i requisiti, il nostro team di vendita professionale svilupperà la soluzione più adatta per te.


Copyright
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Tutti i diritti riservati
.
 RETE SUPPORTATA
 italiano
 English
 français
 Deutsch
 русский
 português
 español
 한국의
 Türkçe
 العربية