Scegliere tra un piegatrice per pannelli e pressa piegatrice Non si tratta semplicemente di stabilire quale macchina sia più nuova, più veloce o più automatizzata.
Le due tecnologie formano la lamiera in modi fondamentalmente diversi.
Una pressa piegatrice posiziona in genere il pezzo in lavorazione contro un riscontro posteriore e forza la lamiera tra un punzone e una matrice. La sua flessibilità deriva principalmente dagli utensili intercambiabili, dagli assi controllati, dalla programmazione CNC e, quando necessario, dall'automazione robotizzata.
Una piegatrice per pannelli solitamente blocca la lamiera e utilizza lame di piegatura controllate per formare i bordi, mentre un manipolatore posiziona o ruota automaticamente il pezzo. La sua flessibilità deriva principalmente dalla gestione integrata, dagli utensili universali o configurabili automaticamente e dalla manipolazione dei pezzi guidata da software.
Queste differenze influiscono su:
· spessore del materiale;
· lunghezza della curva;
· altezza della flangia;
· flangia minima;
· geometria della parte;
· tempo di installazione;
· requisiti relativi agli utensili;
· coinvolgimento dell'operatore;
· automazione;
· tempo totale del ciclo;
· e, in definitiva, gli aspetti economici del processo produttivo.
Per questo motivo, la domanda corretta non è:
È meglio una piegatrice per pannelli o una pressa piegatrice?
Una domanda più utile è:
Quale architettura di piegatura si adatta meglio ai componenti, al mix di produzione, alla strategia di automazione e all'economia del ciclo di vita dello stabilimento?
Questa guida illustra le differenze dal punto di vista ingegneristico e produttivo.
|
Fattore |
Premere il freno |
Piegapannelli |
|
principio di flessione |
Il punzone forma la lamiera all'interno o sopra una matrice |
La lamiera viene bloccata e formata mediante lame piegatrici controllate. |
|
Posizionamento del pezzo in lavorazione |
Registro posteriore + operatore o robot |
Il manipolatore integrato posiziona e ruota comunemente la parte |
|
Filosofia degli utensili |
Punzoni e matrici altamente intercambiabili |
Utensili di piegatura universali, adattivi o a configurazione automatica |
|
Gamma di materiali |
Molto ampio |
Maggiore dipendenza dalla macchina e dalla geometria |
|
Piastra spessa |
Punto di forza principale |
Più limitato a seconda del modello |
|
Componenti molto lunghi |
Ampia gamma di opzioni per macchine e tandem |
Limitato dall'ingombro del pannello e dalla geometria della macchina. |
|
Componenti di pannelli multifacciali |
Richiede ripetuti riposizionamenti |
Forza del nucleo |
|
Rotazione parziale |
Manuale, assistito dall'operatore o robotizzato |
Comunemente automatizzato |
|
Formatura speciale |
Elevata libertà di progettazione degli utensili. |
Più dipendente dalla geometria |
|
Impostare |
Dipendente dagli strumenti |
Spesso ridotto grazie a utensili automatici o universali |
|
Produzione del primo lotto |
Molto forte |
Possibile anche sui sistemi moderni |
|
Produzione di massa |
Forte quando automatizzato |
Forte per famiglie di pannelli adatte |
|
Dipendenza dall'operatore |
Da moderato ad alto quando manuale |
Abbassamento dopo la programmazione/configurazione |
|
Automazione |
Robot e cambio utensili automatico disponibili |
La gestione integrata è fondamentale per l'architettura |
|
pannelli sensibili alla superficie |
Dipende molto dagli strumenti e dalla manipolazione |
Spesso vantaggioso |
|
Investimento di capitale |
Gamma molto ampia |
In genere un livello più elevato di automazione integrata |
|
Metodo di selezione migliore |
Analisi della famiglia di componenti, della capacità produttiva e degli utensili. |
Analisi di fattibilità, manipolazione e automazione delle parti |
Questa tabella deve essere considerata un punto di partenza.
Nessuna delle due categorie di macchine possiede un vantaggio universale in ogni riga.
In una tipica pressa piegatrice a controllo numerico, il pezzo in lavorazione viene posizionato contro il registro posteriore e il pistone sposta il punzone verso la matrice inferiore.
Nella piegatura ad aria, la lamiera normalmente entra in contatto con:
· la punta del punzone;
· la spalla sinistra del dito;
· e la spalla destra dello stampo.
Non è necessario che il punzone spinga completamente la lamiera nella parte inferiore della fustella.
L'angolo di piega finale dipende principalmente da:
· penetrazione del punzone;
· spessore del materiale;
· resistenza alla trazione;
· e materiale rimbalzo.
Questo conferisce alla pressa piegatrice un notevole vantaggio pratico:
Spesso, una singola combinazione di punzone e matrice può produrre diversi angoli di piegatura variando la penetrazione del pistone.
La macchina combina quindi utensili meccanici con la posizione programmabile del pistone.
Una pressa piegatrice si basa generalmente su tre sistemi fondamentali.
Gli strumenti utilizzati determinano gran parte dell'ambito del processo.
È possibile selezionare utensili diversi per:
· curve acute;
· Curve a 90°;
· curve ad ampio raggio;
· flange corte;
· scatole profonde;
· Forme a U;
· orlo;
· profili speciali;
· e componenti sensibili alla superficie.
Per questo motivo, gli utensili devono essere selezionati insieme alla macchina, e non come accessori successivi all'ordine della macchina stessa.
Il registro posteriore posiziona la dimensione della flangia.
A seconda dell'applicazione, può includere:
· X;
· R;
· Z1/Z2;
· X1/X2;
· R1/R2;
· o altri movimenti controllati.
Una semplice staffa potrebbe richiedere solo il posizionamento sull'asse X.
Un involucro asimmetrico può richiedere diversi movimenti indipendenti del registro posteriore.
Nelle moderne macchine sincronizzate, la RAM è spesso controllata tramite Y1 e Y2.
La precisione dei pezzi lunghi può anche richiedere:
· Bombatura CNC;
· compensazione idraulica;
· misurazione dell'angolo;
· o correzione adattiva.
Pertanto, la precisione di un pezzo finito non può essere prevista basandosi unicamente sulla risoluzione del controllore.
Il vantaggio determinante di una pressa piegatrice è libertà di attrezzaggio.
Una pressa piegatrice può essere utilizzata:
· pugni diretti;
· punzoni a collo d'oca;
· colpi acuti;
· punzoni a raggio;
· strumenti per orlare;
· Matrici multi-V;
· Matrici a V singola;
· utensili di formatura speciali;
· e attrezzature personalizzate.
Ciò consente a una singola macchina di lavorare una gamma molto ampia di geometrie di pezzi.
TRUMPF, ad esempio, pubblica utensili specifici per la formatura di raggi, la misurazione angolare basata su sensori, i materiali rivestiti con fogli di alluminio e le applicazioni personalizzate. Offre inoltre soluzioni di utensili progettate per ridurre i segni superficiali su lamiere sensibili o rivestite.
Perciò:
La flessibilità della pressa piegatrice è in gran parte basato sugli strumenti.
Questo diventerà importante in seguito, quando lo confronterete con una piegatrice per pannelli.
Una piegatrice per pannelli utilizza un'architettura di formatura diversa.
Invece di posizionare ripetutamente una flangia contro un registro posteriore e spingere un punzone in una matrice a V, la macchina normalmente:
1. fa riferimento allo spazio vuoto;
2. blocca il pezzo in lavorazione;
3. lo posiziona tramite un manipolatore;
4. utilizza lame di piegatura superiori e/o inferiori per formare il bordo;
5. ruota o riposiziona automaticamente il pezzo vuoto;
6. continua a piegare i lati aggiuntivi.
Le macchine moderne possono combinare:
· portacartucce vuoto;
· lama superiore pieghevole;
· lama inferiore flessibile;
· Controlama;
· manipolatore;
· Impostazione automatica degli utensili;
· strumenti ausiliari;
· Automazione delle operazioni di carico/scarico;
· e programmazione offline.
La P4 di Salvagnini, ad esempio, utilizza utensili di piegatura universali che si adattano automaticamente in corso di ciclo alla geometria del pannello, riducendo la necessità di riattrezzaggi manuali e supportando la produzione in lotti singoli o in kit.
Il premilamiera svolge una funzione diversa rispetto al punzone della pressa piegatrice.
Fissa saldamente la lamiera mentre le lame piegatrici si muovono attorno al bordo bloccato per formare pieghe positive o negative.
Ciò significa che la piegatrice per pannelli può eseguire diverse piegature attorno a un pannello senza che l'operatore debba rimuovere, capovolgere, ruotare e riposizionare manualmente il pezzo dopo ogni piegatura.
Il risultato non è semplicemente una corsa di flessione più rapida.
L'effetto maggiore sulla produttività spesso deriva dalla riduzione tempo di gestione tra le curve.
Le piegatrici per pannelli utilizzano comunemente un manipolatore integrato per riposizionare il pezzo in lavorazione.
I sistemi di piegatura dei pannelli di TRUMPF, ad esempio, utilizzano la manipolazione rotativa dei componenti per il posizionamento automatico, e le attuali macchine della Serie 7000 supportano la gestione automatica di piegature complesse, comprese le piegature negative con una configurazione adeguata.
Ciò modifica in modo significativo il flusso di lavoro di produzione.
Il ciclo di una pressa piegatrice manuale potrebbe essere il seguente:
Posiziona → Piega → Rimuovi → Ruota → Riposiziona → Piega → Capovolgi → Riposiziona → Piega
Un ciclo di piegatura dei pannelli ha più probabilmente questo aspetto:
Carica → Riferimento → Blocca → Posizionamento/rotazione automatica → Piega → Ruota → Piega → Continua → Scarica
Ecco perché confrontare solo il numero di secondi per curva può essere fuorviante.
Le moderne piegatrici per pannelli sono spesso in grado di piegare il pezzo sia verso l'alto che verso il basso senza che l'operatore debba ruotarlo manualmente.
Ciò può essere particolarmente utile per:
· Armadi elettrici;
· pannelli degli elettrodomestici;
· pannelli dell'ascensore;
· Pannelli HVAC;
· vassoi;
· recinzioni;
· elementi della facciata;
· e componenti multifacciali simili.
Tuttavia, la capacità di produrre un componente dipende ancora da:
· altezza di curvatura;
· flange di ritorno;
· geometria rientrante;
· dimensione del vuoto;
· parte diagonale;
· serraggio;
· danni da collisione;
· e utensili ausiliari.
Una piegatrice per pannelli dovrebbe quindi essere sempre valutata attraverso uno studio di fattibilità del pezzo.
Il vantaggio principale non risiede semplicemente nella velocità della lama.
La produttività di un carrozziere deriva da una combinazione di:
· Posizionamento integrato;
· rotazione automatica;
· riduzione della movimentazione manuale;
· riduzione delle operazioni manuali di riattrezzaggio;
· piegatura automatica positiva/negativa;
· sequenze generate da software;
· e riferimenti ripetibili alle parti.
Perciò:
La flessibilità del piegatore di pannelli è in gran parte basato sull'automazione e sugli strumenti universali.
Ciò contrasta nettamente con la flessibilità della pressa piegatrice, che è maggiormente associata all'intercambiabilità degli utensili.
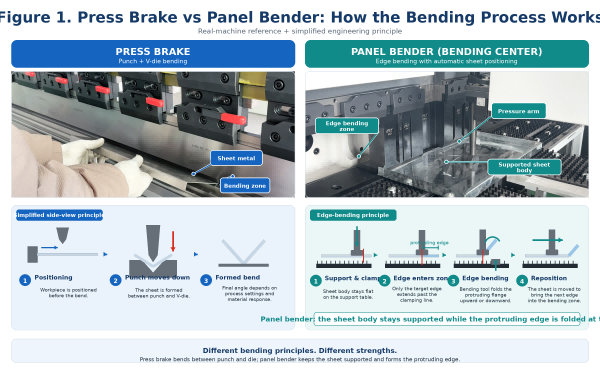
Figura 1. Principio fondamentale di formatura: punzone + piegatura con matrice a V rispetto a lamiera bloccata + lame di piegatura controllate.
Una pressa piegatrice crea la piegatura attraverso l'interazione tra punzone e matrice.
Una piegatrice per pannelli blocca la lamiera e forma la flangia mediante un movimento controllato della lama.
Questa differenza influenza quasi ogni altro confronto:
· utensili;
· geometria;
· intervallo di spessore;
· gestione;
· programmazione;
· e automazione.
Nessuno dei due principi è universalmente superiore agli altri.
Le presse piegatrici offrono in genere una gamma di spessori e forze molto più ampia.
Le grandi presse piegatrici idrauliche possono essere configurate per:
· foglio sottile;
· piatto medio;
· piastra spessa;
· acciaio ad alta resistenza;
· ampi raggi;
· e applicazioni ad alto tonnellaggio.
Le piegatrici per pannelli sono generalmente ottimizzate per la lavorazione di lamiere, ma la loro effettiva capacità di spessore varia considerevolmente tra i diversi modelli.
Ad esempio, Salvagnini pubblica attualmente configurazioni P4 in grado di lavorare acciaio di circa 3,2 mm in base a specifiche condizioni di resistenza del materiale e angolo, mentre i limiti per l'acciaio inossidabile e l'alluminio sono diversi.
I dati BCe di Prima Power mostrano analogamente capacità dipendenti dal modello pari a circa:
· Acciaio da 3,0–3,2 mm con resistenza a trazione di 410 N/mm²;
· Acciaio inossidabile da 2,0–2,2 mm;
· Alluminio da 4,0 mm.
Le specifiche attualmente pubblicate da ZYCO per la serie C sono più conservative, con valori che variano a seconda del modello e si aggirano intorno a:
· Piastra di raffreddamento da 1,5 mm;
· Acciaio inossidabile da 0,8–1,5 mm;
· Alluminio da 2–3 mm.
Questi esempi dimostrano perché non esiste un'affermazione universale utile come:
"Una piegatrice per pannelli può piegare l'acciaio da 3 mm."
Una specifica adeguata deve includere:
· modello della macchina;
· materiale;
· resistenza alla trazione;
· lunghezza della curva;
· angolo;
· e geometria.
Le presse piegatrici sono disponibili in una gamma estremamente ampia di lunghezze di lavoro e tonnellaggi.
Produttori come LVD offrono piattaforme per presse piegatrici standard, robotizzate e XXL, comprese soluzioni per pezzi di grandi dimensioni e pesanti.
Le piegatrici per pannelli hanno un ingombro del pezzo più definito.
L'acquirente deve verificare:
· lunghezza massima del grezzo;
· larghezza massima dello spazio vuoto;
· lunghezza massima di curvatura;
· diagonale massima ruotabile;
· dimensioni minime del componente;
· peso parziale;
· e limitazioni del manipolatore.
Il BCe di Prima Power, ad esempio, pubblica valori specifici per la lunghezza massima di curvatura, le dimensioni della lamiera e la diagonale.
Un pannello può rientrare nelle dimensioni nominali del foglio, ma risultare comunque difettoso perché la sua diagonale non può ruotare all'interno della macchina.
Questa è una delle specifiche per le piegatrici di pannelli più spesso trascurate.
Chi acquista una pressa piegatrice si concentra in genere su:
· datteri;
· colpo;
· profondità della gola;
· altezza dell'utensile;
· e interferenze.
Chi acquista una piegatrice per pannelli deve prestare particolare attenzione a:
altezza massima di curvatura
Ad esempio, le attuali configurazioni P4 indicano limiti di altezza di curvatura compresi tra circa 200 e 260 mm per diversi modelli standard, mentre le configurazioni Prima Power BCe indicano valori di circa 204 o 264 mm a seconda della versione.
Le informazioni attualmente disponibili sulla Serie 7000 di TRUMPF indicano che su alcuni sistemi sono possibili altezze di curvatura maggiori, a dimostrazione del fatto che ciò dipende fortemente dal modello.
Perciò:
Lo spessore e le dimensioni della lamiera da soli non determinano la fattibilità della piegatura dei pannelli.
Il componente potrebbe guastarsi a causa di una flangia troppo alta o di una geometria a scatola profonda.
Le presse piegatrici sono particolarmente resistenti quando la produzione comprende:
· componenti irregolari;
· staffe strutturali;
· piastra spessa;
· profili lunghi;
· piccoli componenti personalizzati;
· raggi speciali;
· casse profonde che richiedono utensili a collo d'oca;
· orli;
· sequenze di formazione insolite;
· e lavori che richiedono strumenti specifici.
Le piegatrici per pannelli sono particolarmente resistenti quando la famiglia di componenti è composta da:
· pannelli multifacciali;
· porte;
· Quadri elettrici;
· armadietti;
· vassoi;
· pannelli degli elettrodomestici;
· pannelli dell'ascensore;
· Componenti HVAC;
· e altri componenti in lamiera che traggono vantaggio dalla piegatura ripetuta dei bordi e dalla rotazione automatica.
La parola importante è parte della famiglia.
Un singolo componente potrebbe essere tecnicamente realizzabile su entrambe le macchine, ma la convenienza economica potrebbe variare completamente all'interno della stessa famiglia di prodotti.
Il cambio degli utensili è una parte normale della flessibilità produttiva.
Lavori diversi possono richiedere diverse:
· pugni;
· muore;
· Aperture a V;
· raggi;
· strumenti per orlare;
· e strumenti speciali.
I cambi utensili automatici possono ridurre significativamente i tempi di preparazione.
ToolMaster di TRUMPF, ad esempio, imposta automaticamente gli utensili per i nuovi programmi, il che è particolarmente utile nella produzione di piccoli lotti.
Molte piegatrici di pannelli moderne riducono i cambi manuali degli utensili grazie a utensili universali o a configurazione automatica.
Salvagnini descrive esplicitamente i suoi utensili universali P4 come in grado di adattarsi automaticamente durante la produzione, senza necessità di riattrezzaggio manuale, alla gamma di geometrie supportate.
Tuttavia:
L'affermazione secondo cui chi piega i pannelli non ha mai bisogno di cambiare utensile non è universalmente corretta.
I sistemi di curvatura dei pannelli TRUMPF, ad esempio, utilizzano un sistema automatico di impostazione degli utensili di fissaggio del grezzo e utensili ausiliari opzionali per geometrie specifiche.
Il confronto corretto è:
Le presse piegatrici raggiungono la flessibilità grazie agli utensili intercambiabili; le piegatrici per pannelli spesso riducono l'intervento manuale degli utensili grazie a utensili adattivi o automatici.
Il tempo di configurazione dipende fortemente dall'applicazione.
· recuperare gli strumenti;
· installazione degli strumenti;
· allineamento dei segmenti;
· modifica dell'apertura della matrice a V;
· configurazione dello sfondo;
· programmi di caricamento;
· test delle prime parti;
· regolazione della bombatura;
· e correggendo il ritorno elastico.
Il cambio utensile automatico, la programmazione offline e la misurazione dell'angolo possono ridurre notevolmente questo problema.
· caricamento del programma;
· selezione della configurazione del portacartucce;
· Impostazione automatica degli utensili;
· definizione della sequenza del manipolatore;
· controllo degli utensili ausiliari;
· e conferma parziale della fattibilità.
Poiché la macchina è spesso in grado di configurare automaticamente gli utensili, la piegatura dei pannelli può risultare particolarmente efficace nella produzione con frequenti cambi di formato.
Ecco perché le moderne piegatrici per pannelli non dovrebbero essere descritte come macchine destinate esclusivamente alla produzione di massa.
Salvagnini promuove esplicitamente la produzione in lotti singoli e in kit, utilizzando l'adattamento automatico dei suoi strumenti universali.
Una rivendicazione come:
"Le piegatrici per pannelli sono tre volte più veloci."
Non è tecnicamente valido senza una parte e un processo definiti.
Una piegatrice per pannelli può ottenere tempi di produzione molto più brevi su un pannello multifacciale perché elimina:
· rotazione manuale ripetuta;
· riposizionamento;
· movimentazione fisica;
· e alcune modifiche agli utensili.
Ma una semplice staffa a una sola curva potrebbe non offrire lo stesso vantaggio.
La metrica corretta è:
Tempo totale del ciclo di produzione del pezzo finito
non:
tempo di percorrenza della singola curva
Quando si confrontano le macchine, registrare:
· tempo di caricamento;
· tempo di posizionamento;
· tempo di piegamento;
· tempo di rotazione;
· tempo di riimpugnatura;
· Tempo di attrezzaggio/allestimento;
· tempo di scarico;
· e tempo di cambio.
Solo allora sarà possibile confrontare correttamente la produttività.
Nessuna delle due categorie di macchine possiede un vantaggio universale in termini di precisione.
· spessore del materiale;
· resistenza alla trazione;
· direzione delle fibre;
· rimbalzo;
· Apertura a V;
· condizioni degli utensili;
· Sincronizzazione Y1/Y2;
· precisione del registro posteriore;
· incoronazione;
· e correzione dell'angolo.
Il sistema Easy-Form Laser di LVD, ad esempio, è progettato per misurare e compensare le variazioni del materiale durante la piegatura.
· precisione del vuoto;
· riferimento iniziale;
· Posizionamento del manipolatore;
· serraggio;
· variazione del materiale;
· controllo delle lame;
· compensazione adattiva;
· e geometria.
Salvagnini descrive sistemi adattivi integrati che compensano i cambiamenti nelle condizioni dei materiali e della produzione.
Perciò:
L'accuratezza dovrebbe essere confrontata utilizzando i risultati FAT di parti rappresentative, non i singoli valori riportati nelle brochure.
La curvatura dei pannelli può essere interessante per:
· porte in acciaio inossidabile;
· pannelli dipinti;
· coperture per elettrodomestici;
· componenti dell'ascensore;
· pannelli per facciata;
· e altre parti del corpo sensibili all'aspetto.
Attualmente TRUMPF descrive il suo processo di piegatura dei pannelli come adatto a lavorazioni con segni minimi o nulli nelle applicazioni supportate.
Tuttavia, non si deve presumere che nessuna macchina sia universalmente priva di segni.
I risultati di superficie dipendono da:
· condizione materiale;
· sporco;
· pellicola protettiva;
· condizioni dell'utensile;
· pressione di contatto;
· raggio di curvatura;
· e movimento parziale.
Le presse piegatrici possono proteggere le superfici anche attraverso:
· utensili rivestiti;
· pellicola flessibile;
· raggi di curvatura degli utensili più ampi;
· utensili lucidati;
· e ottimizzazione dei processi.
L'operatore potrebbe dover:
· sostenere il foglio;
· rilevare la flangia;
· ruotare il pezzo;
· capovolgi la parte;
· cambiare gli utensili;
· identificare la sequenza di piegatura;
· e rispondere al ritorno elastico.
Ciò può richiedere notevoli competenze, soprattutto per quanto riguarda i componenti complessi.
La macchina assume più responsabilità:
· posizionamento;
· rotazione;
· gestione;
· sequenziamento;
· e movimento ripetibile.
La dipendenza dall'operatore è quindi spesso minore dopo la convalida del programma e della configurazione della macchina.
Tuttavia, il lavoro non scompare.
Le competenze si evolvono verso:
· programmazione;
· analisi di fattibilità;
· flusso dei materiali;
· manutenzione dell'automazione;
· e ingegneria di processo.
Un errore comune nel confronto è quello di confrontare:
pressa piegatrice manuale
con
Curvatrice per pannelli completamente automatica.
Non si tratta di un confronto tecnologico equo.
Le moderne presse piegatrici possono anche utilizzare:
· cambi utensili automatici;
· Carico robotizzato;
· scarico automatico;
· misurazione dell'angolo;
· programmazione offline;
· cambi di pinza;
· e celle automatizzate flessibili.
Il modello RBS 40 di LVD, ad esempio, può combinare diversi tipi di presse piegatrici con la movimentazione robotizzata e la programmazione offline senza necessità di programmazione robotizzata a bordo macchina.
La pressa piegatrice robotizzata RBS 80 di LVD, di dimensioni maggiori, estende l'automazione della piegatura robotizzata a pezzi più grandi e profili più lunghi.
TRUMPF offre inoltre celle di piegatura a pressa completamente automatizzate, nonché sistemi di piegatura dei pannelli.
Il confronto corretto è quindi:
Pressa piegatrice manuale vs pressa piegatrice robotizzata vs piegatrice per pannelli
non semplicemente:
Manuale contro automatico.
|
Fattore |
Pressa piegatrice manuale |
Pressa piegatrice robotizzata |
Piegapannelli |
|
manipolazione della parte umana |
Alto |
Basso |
Basso |
|
Flessibilità degli utensili |
Molto alto |
Molto alto |
Più orientato alla geometria |
|
Rotazione automatica |
No |
SÌ |
Solitamente integrato |
|
Libertà di utilizzo di utensili speciali |
Eccellente |
Eccellente |
Più limitato |
|
complessità della programmazione |
Moderare |
Più alto |
Software integrato per la macchina |
|
Programmazione offline |
Disponibile |
Importante |
Comune |
|
Flessibilità di lotto |
Eccellente |
Ottimo quando la programmazione è efficiente |
Eccellente nei moderni sistemi automatici |
|
Produzione ad alto volume |
Limitato dall'operatore |
Forte |
Resistente per pannelli adatti |
|
Riduzione del lavoro |
Limitato |
Alto |
Alto |
|
Capacità di piastre spesse |
Forte |
Robusto all'interno del carico utile del robot |
Più limitato |
|
Investimento iniziale in automazione |
Basso-medio |
Alto |
Alto |
|
Migliore applicazione |
Fabbricazione generale di ampia portata |
Parti ripetibili e robotizzabili |
Componenti multi-piegatura orientati al pannello |
Una pressa piegatrice robotizzata può colmare gran parte del divario di manodopera, preservando al contempo la flessibilità degli utensili della piegatura tradizionale.
Ma la fattibilità robotica introduce ulteriori vincoli:
· carico utile del robot;
· design della pinza;
· sostituzione dell'impugnatura;
· cedimento parziale;
· variante vuota;
· danni da collisione;
· e programmazione.
La strategia di automazione corretta dovrebbe quindi partire dalla famiglia di componenti in questione.
Per quanto riguarda la gamma di materiali, la pressa piegatrice offre in genere un campo di applicazione più ampio.
Una pressa piegatrice può essere costruita con caratteristiche molto maggiori:
· forza;
· durata di lavoro;
· datteri;
· colpo;
· profondità della gola;
· e capacità di attrezzaggio.
La capacità di piegatura dei pannelli varia molto di più a seconda dell'architettura.
I dati attuali del produttore lo dimostrano chiaramente.
I dati pubblicati per diversi modelli P4 includono:
· spessore minimo circa 0,5 mm;
· acciaio fino a circa 3,2 mm in condizioni definite di resistenza del materiale e angolo di piegatura;
· acciaio inossidabile fino a circa 2,5 mm in alcune condizioni;
· alluminio fino a circa 4 mm in determinate condizioni.
I valori pubblicati includono:
· Acciaio da 3,0–3,2 mm;
· Acciaio inossidabile da 2,0–2,2 mm;
· Alluminio da 4,0 mm;
· spessore minimo 0,5 mm.
I valori attualmente pubblicati da ZYCO per la sua serie C variano a seconda della macchina e includono:
· Piastra di raffreddamento da 1,5 mm;
· acciaio inossidabile da circa 0,8 a 1,5 mm a seconda del modello;
· alluminio da circa 2 a 3 mm a seconda del modello.
Queste differenze dimostrano un'importante regola d'acquisto:
Non acquistare mai una piegatrice per pannelli basandoti su una generica indicazione di "spessore massimo".
Richiedi una tabella completa contenente:
· grado del materiale;
· resistenza alla trazione;
· spessore;
· angolo di piegatura;
· lunghezza della curva;
· altezza di curvatura;
· raggio interno;
· e qualsiasi limitazione sulle curve speciali.
Una piegatrice per pannelli dovrebbe essere valutata per prima quando la fabbrica produce molti pezzi come:
· pannelli per armadi elettrici;
· ante degli armadi;
· pannelli dell'ascensore;
· involucri per elettrodomestici;
· Pannelli HVAC;
· vassoi;
· scaffali;
· componenti della facciata;
· coperture per attrezzature;
· scatole poco profonde e di media profondità;
· e parti in lamiera con bordi multipli e ripetitivi.
La caratteristica comune non è semplicemente "foglio sottile".
È:
Molteplici piegature attorno a un pannello, dove il posizionamento e la rotazione automatici dei componenti eliminano gran parte della movimentazione manuale.
Un'utile analisi di fattibilità dovrebbe chiedersi:
· Quanti bordi sono piegati?
· Con quale frequenza viene ruotato il componente?
· Sono necessarie curve positive e negative?
· Qual è la flangia più alta?
· C'è una curva di ritorno?
· Il componente può ruotare all'interno della macchina?
· Il manipolatore ha una superficie di presa sufficiente?
· La forma vuota è sufficientemente regolare?
· La superficie è sensibile?
· È possibile scaricare automaticamente l'intero componente?
Una pressa piegatrice è spesso il punto di partenza migliore per:
· piastra spessa;
· materiali ad alta resistenza;
· staffe strutturali;
· profili lunghi;
· componenti corti e pesanti;
· spazi vuoti irregolari;
· lavori su misura con raggio di curvatura personalizzato;
· piccoli componenti speciali;
· parti che richiedono punzonature particolari;
· scatole complesse e profonde;
· fabbricazione su misura;
· e ricorrendo al subappalto laddove la geometria futura del componente non sia prevedibile.
La ragione non risiede semplicemente nella maggiore forza.
È la combinazione di:
forza + libertà di lavorazione + varietà illimitata di componenti
Ecco perché le officine di carpenteria metallica in generale spesso mantengono una pressa piegatrice anche dopo aver installato l'automazione per la piegatura dei pannelli.
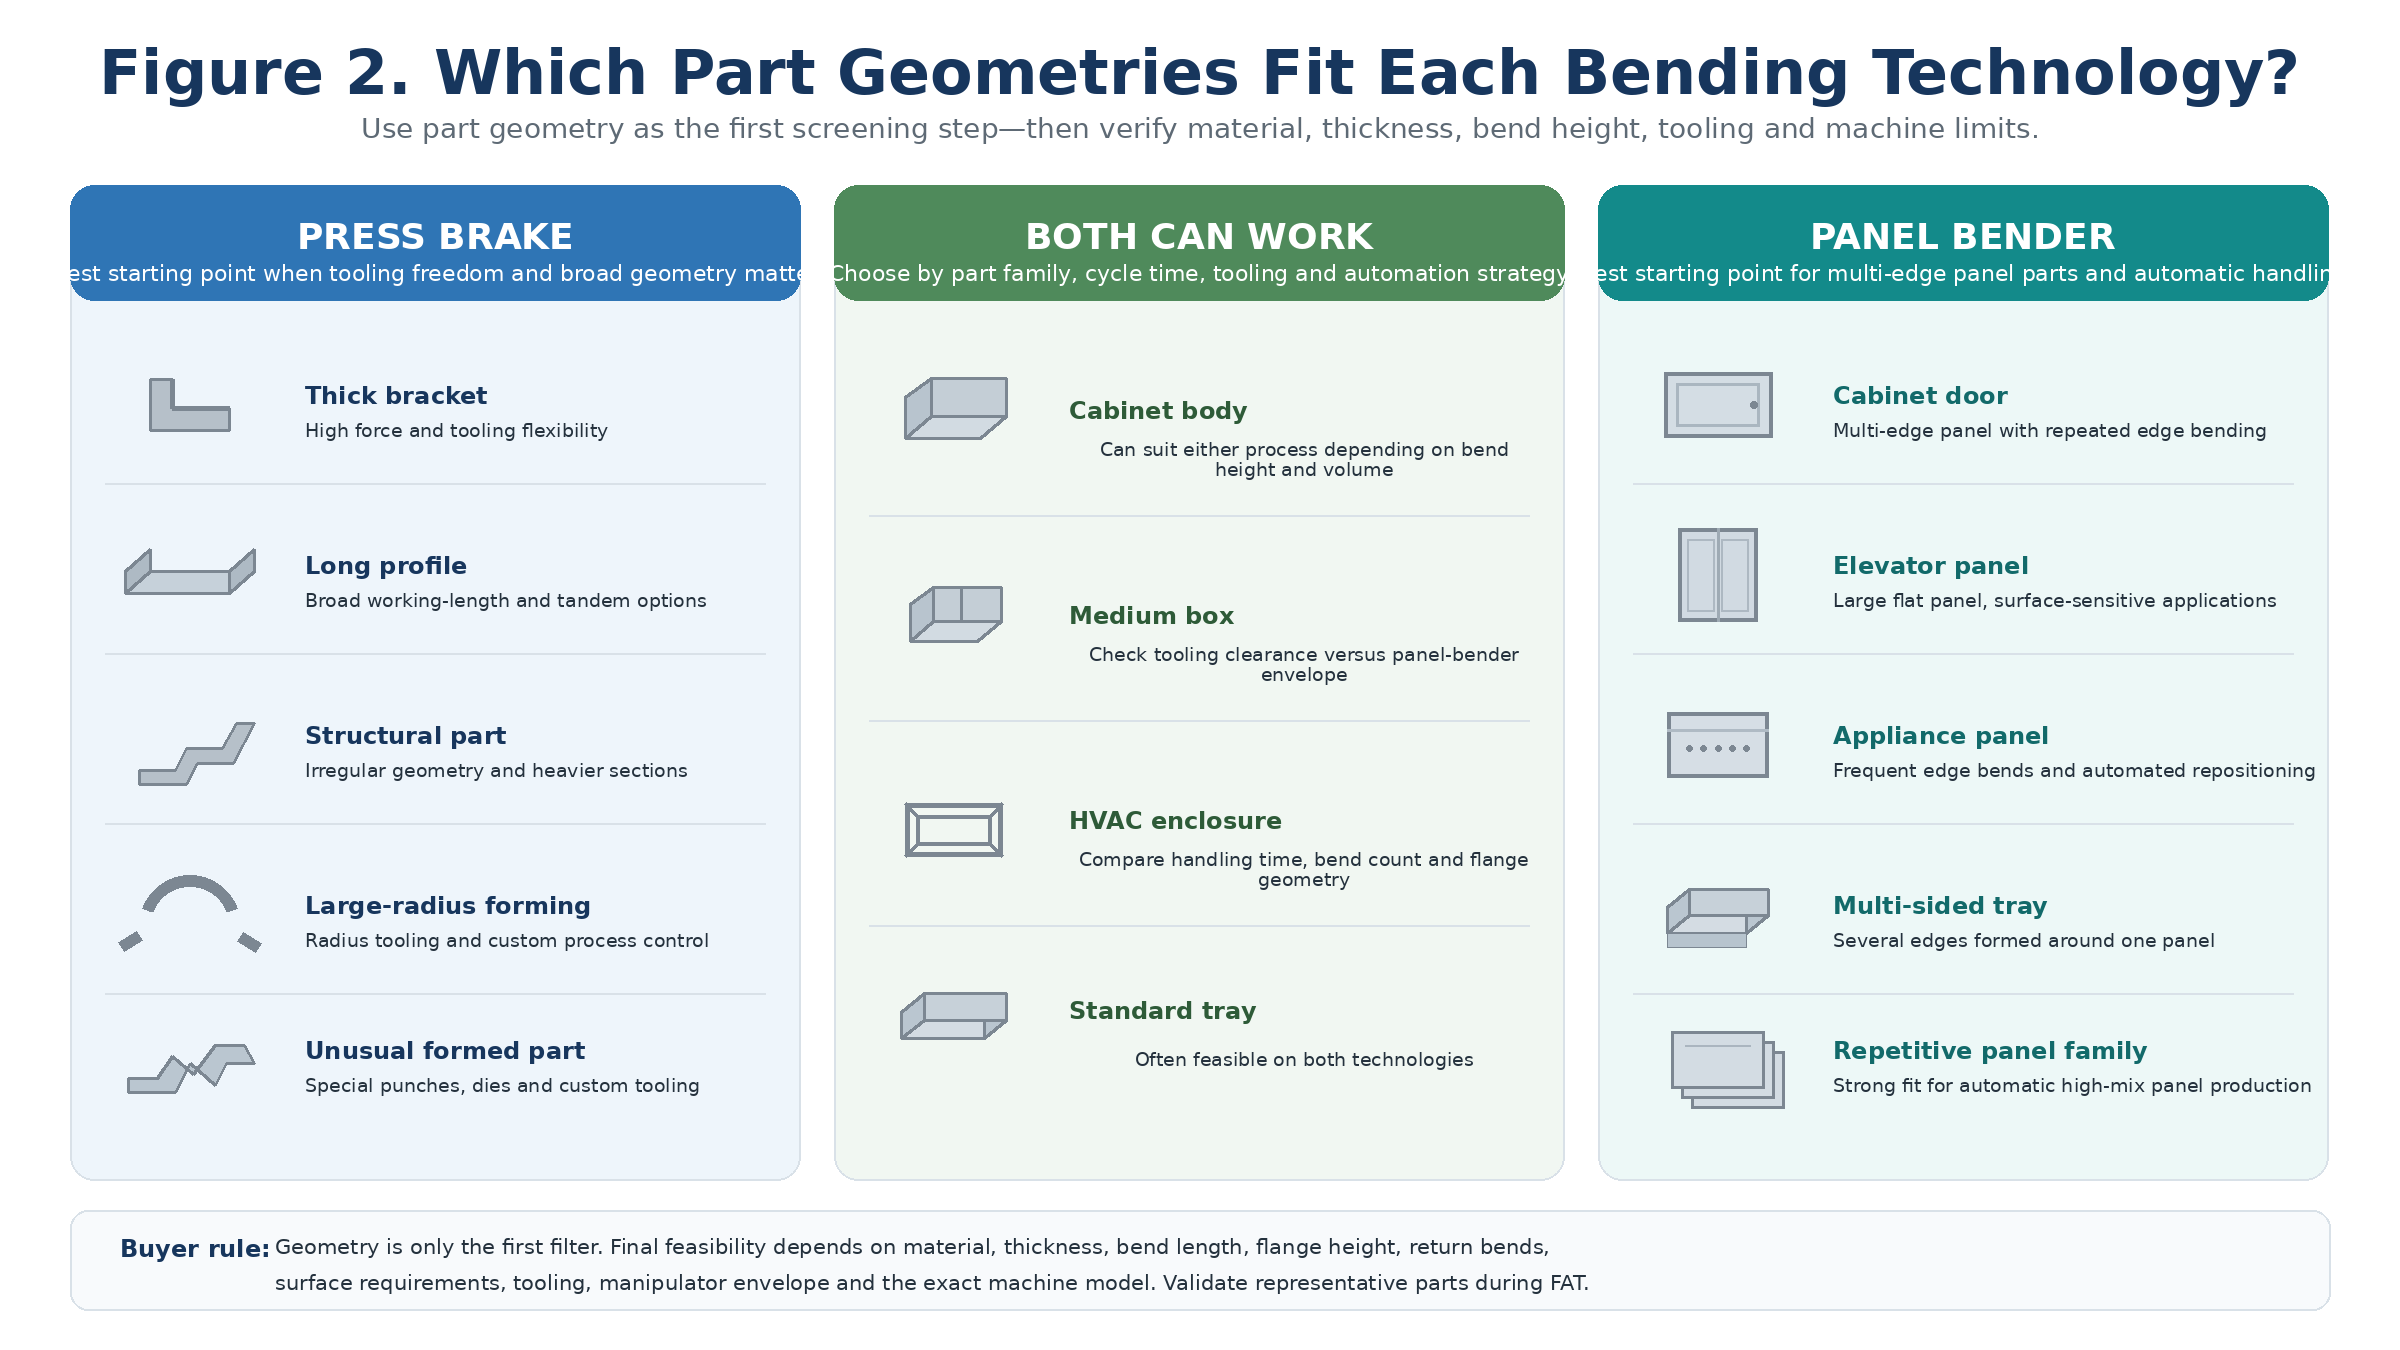
Figura 2. Geometrie tipiche dei pezzi che rappresentano punti di partenza ideali per la piegatura con pressa, la curvatrice per pannelli o entrambe le tecnologie.
Lascia il tuo indirizzo e -mail e i requisiti, il nostro team di vendita professionale svilupperà la soluzione più adatta per te.


Copyright
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Tutti i diritti riservati
.
 RETE SUPPORTATA
 italiano
 English
 français
 Deutsch
 русский
 português
 español
 한국의
 Türkçe
 العربية